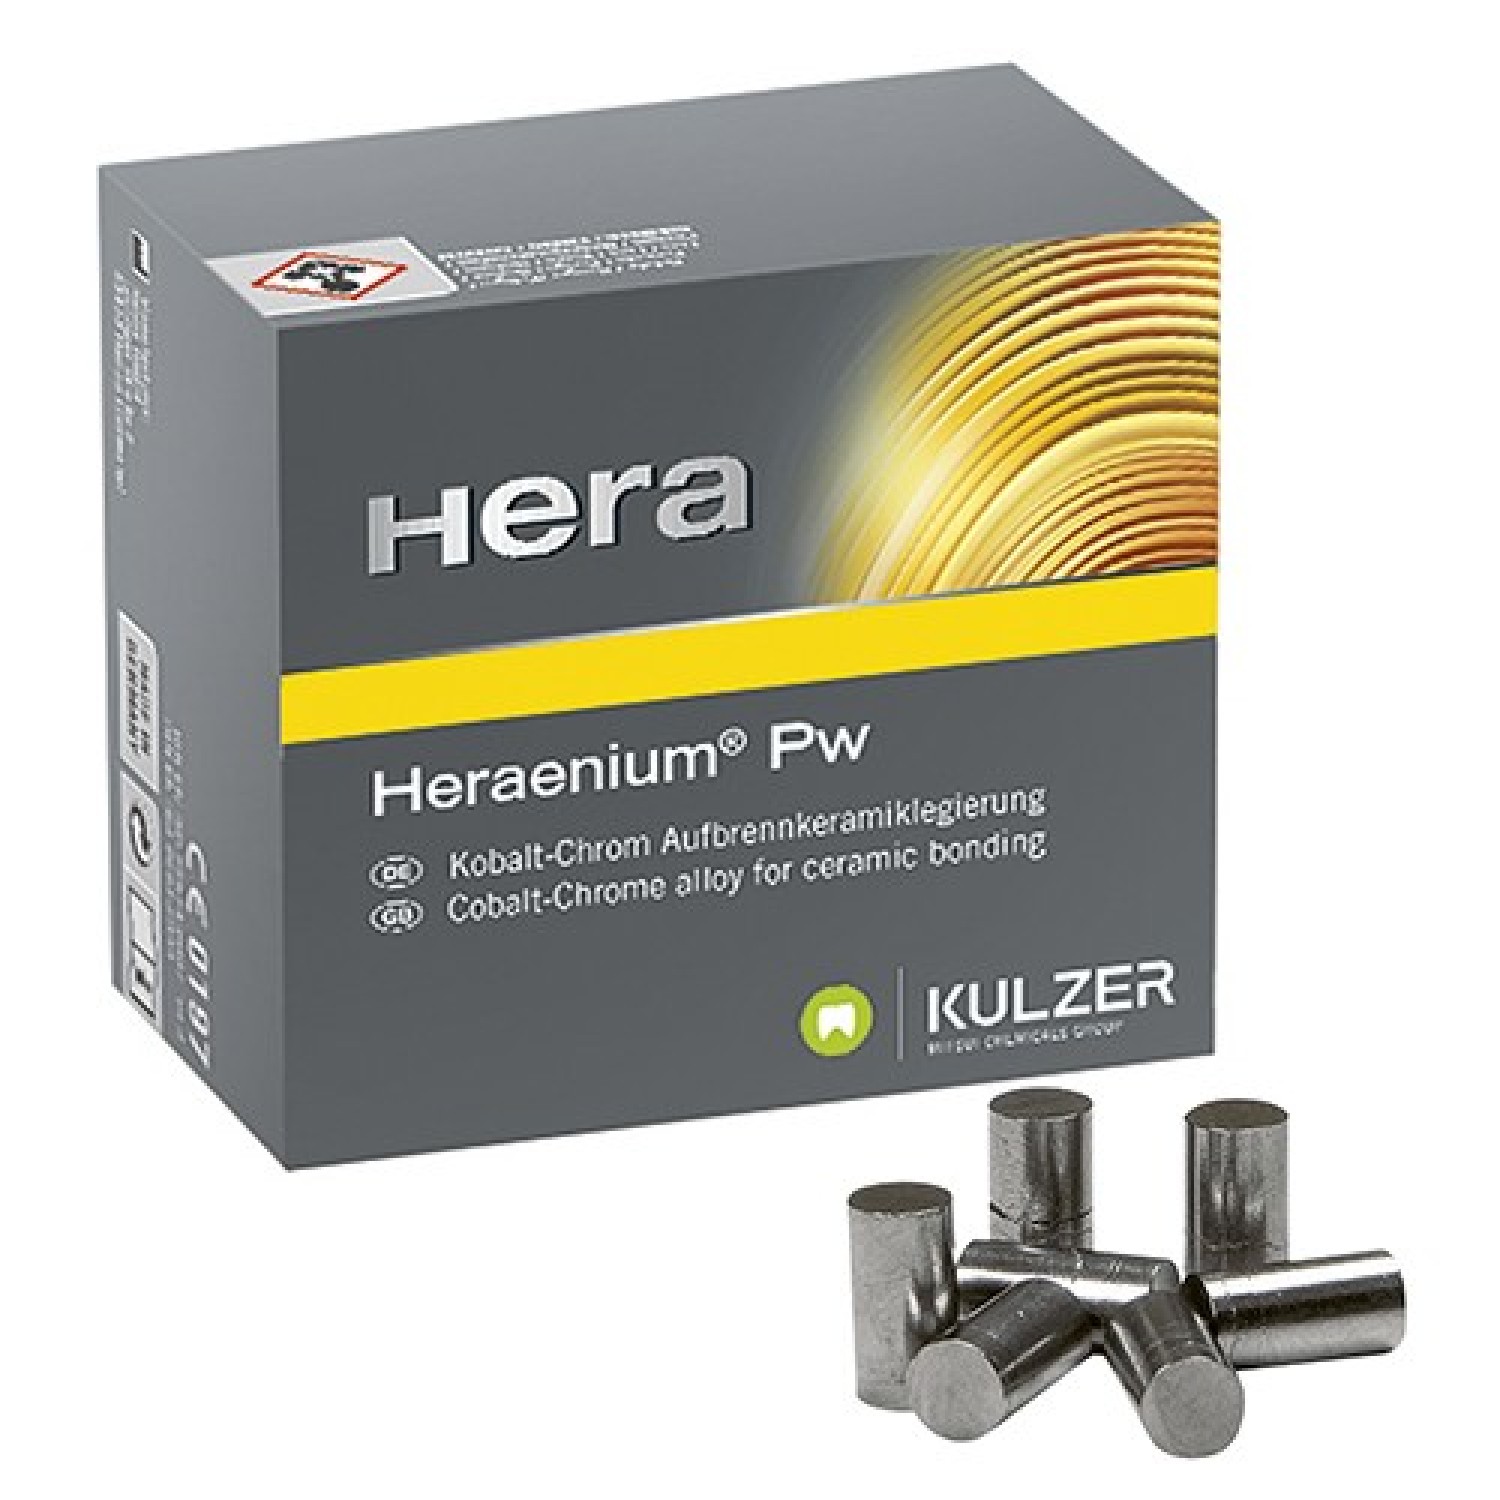
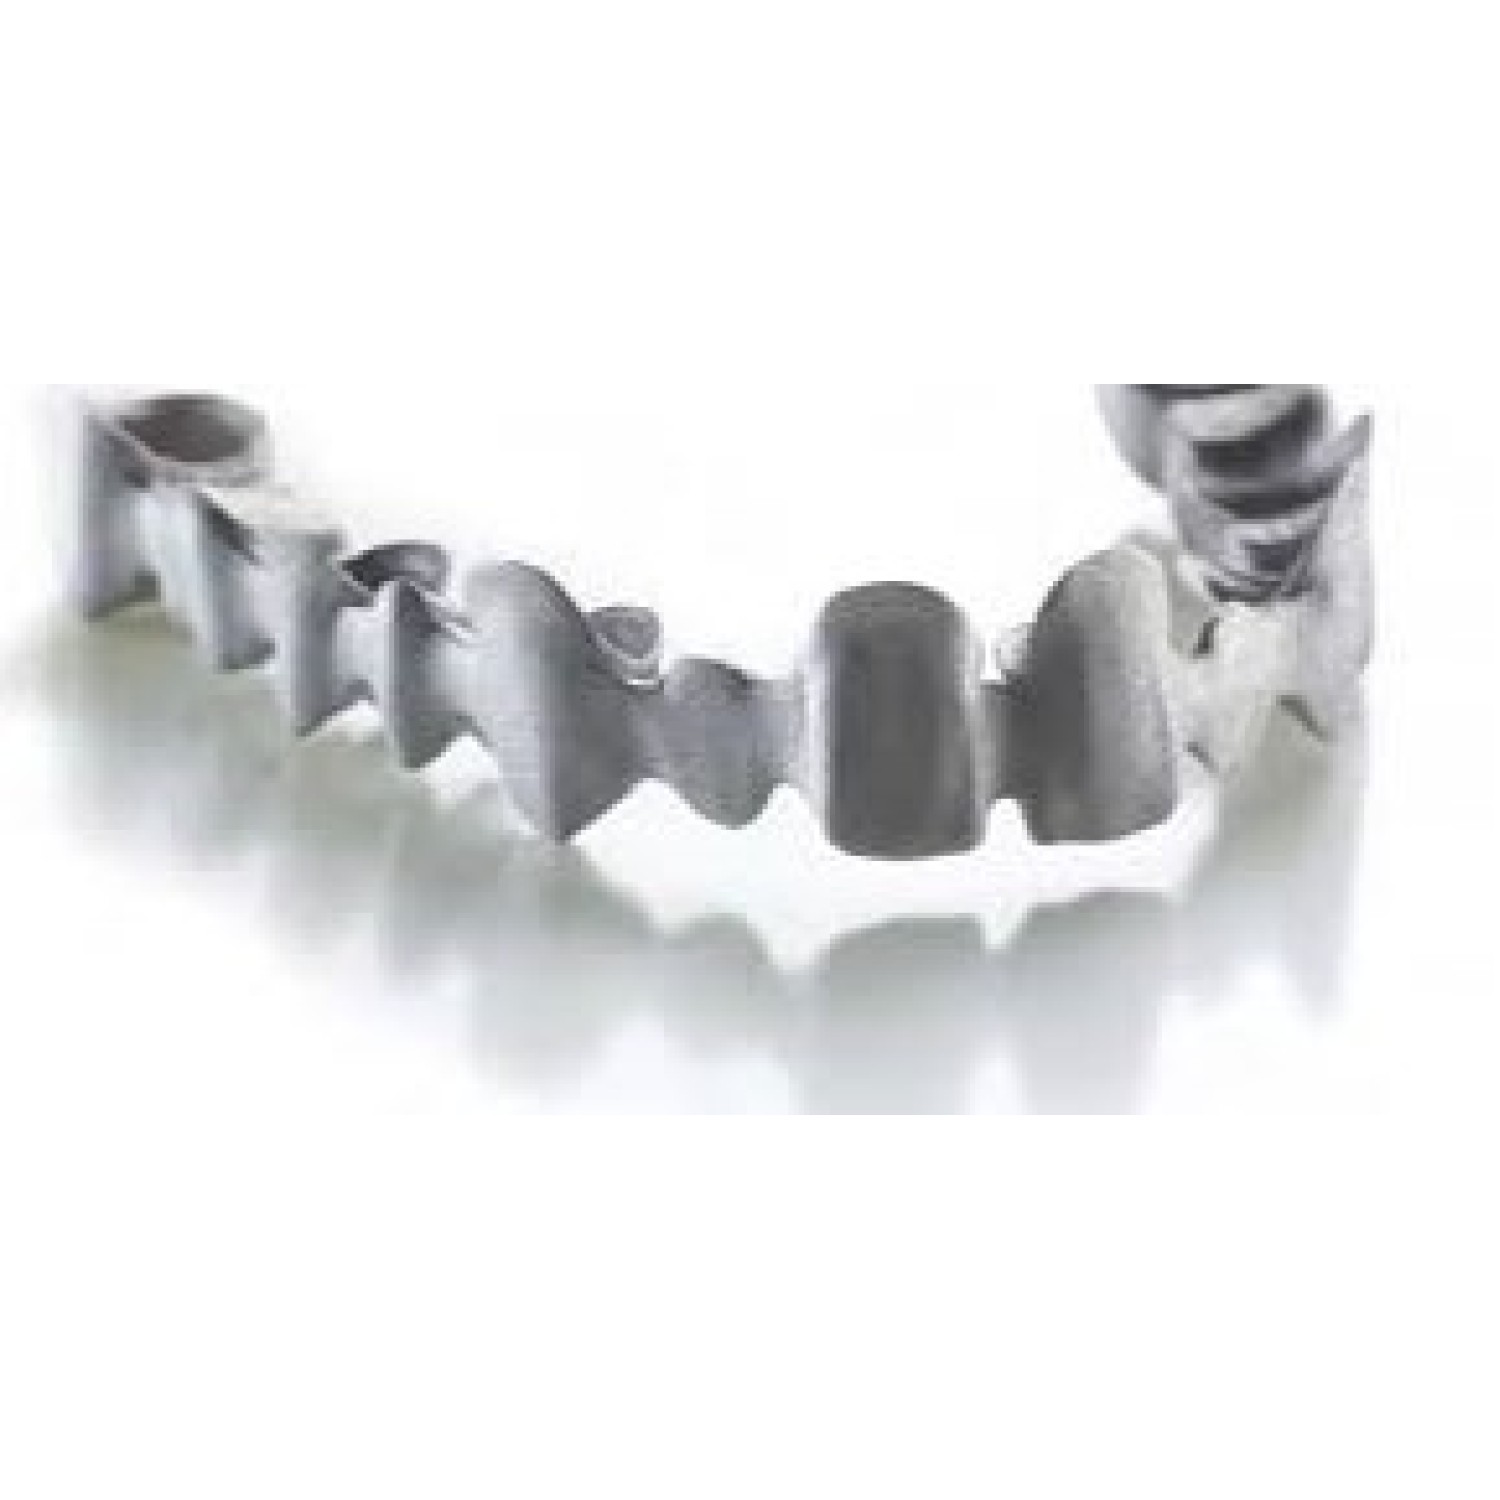
Heraenium Pw е кобалт-хром сплав за изработка на корони и мостове от порцелан или пластмасови фасети.
Химически състав:
Co Cr W Mn Si Fe Други
55.2 24.0 15.0 0.8 1.0 4.0 N
Heraenium Pw се характеризира с:
· много добра връзка с порцелана
· оптимални физични стойности
· широк обхват от апликации, може да се споява лазерно или с припой
· Heraenium Pw е лесен и безпроблемен за рабата, има много добра корозионна устойчивост
има коефициент на термично разширение: СТЕ - 14.3 - специално създадена за нашата керамика Heraceram
Начин на работа:
1. Нанасяне на восък
Дебелината на стената на короната от восък да не е по-тънка от 0,4 мм , така че дебелината на стената след
изработването да бъде най-малко 0,3 мм. Короните и отделните елементи на
мостовите конструкции да се оформят анатомично , за да може порцеланът да се
нанесе в равномерен тънък слой. Да се
избягват острите кантове и подмолите. За пластмасови фасети дебелината на
моделажа да е 0,3мм и да се използват ретакционни перли.
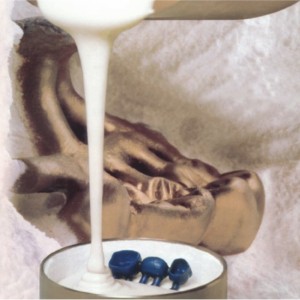
2. Опаковане и поставяне на щифтове
Ние препоръчваме за изработване на мостове отливане с щифтове. Към
восъчният модел се прекрепват щифтове с дължина 2-5 мм с диаметър от 3,5 мм под
ъгъл 45 градуса палатинално или
лингвално. За всяко мостово тяло се поставя по един щифт , а при големите
моларни корони два. Тези щифтове винаги се поставят на най-дебелата част от
модела и се свързват с хоризонтален
канал с 5 мм диаметър. За отделни корони се използват отливни канали с диаметър от 4 мм.
Препоръчва се Heravest Universal, която е финозърнеста , фосфатносвързана
опаковъчна маса без графит и без гипс за корони и мостове за най-точни отливки.
3. Отливане
Необходимото количество Heraenium Pw за отливане се получава от теглото на восъка на модела умножено по
плътността на метала, която е 8,8 грам
на кв. См. Едно бобче Heraenium Pw тежи около 6,5 грама.
Отливане с индукционно нагряване под вакуум
Кастоматите на Heraeus CL-IG и CL- I 95 са
най-подходящи за топене и отливане на тази сплав. Предварителното топене
продължава докато остане да се показва около една четвърт от бобчето , покрито
със стопен тъмен филм. Отливачният процес се прекъсва и камерата се отваря след
достигане на нормално налягане. Поставят се отливачните форми и започва
основното топене. Процесът на отливане започва 8 секунди след изчезването на
тъмния филм от повърхноста на стопената сплав.
Отливане с центрофужни кастомати и топене с горелка
Запалване на оксиацетиленовия газ. Отваряне на двата вентила до край и
аджустиране на пламъка като се намалява подаването на ацетилен до приблизително
3 мм дължина на синия пламък. Налягане за пламъка за ацетилен – 0,7 бара за
кислород 1,9 бара. Тези стойности на налягането ще дадат неутрален пламък ,
който се изисква за топенето на Heraenium Pw. Следва нагряване на тигелите и поставяне на
бобчетата от метала в тях. Дръжте горелката на 40 мм над върха на тигела.
Движете горелката около бобчетата като ги нагрявате равномерно ,докато те се
стопят . В момента в който се стопят всичките веднага се стартира кастоматът.
След леенето охладете на стайна температура муфите. Извадете отлятите
конструкции много внимателно и отстранете опаковъчната маса също внимателно.
Пясъкоструирайте с алуминиев оксид с големина 110-250 микрона.
4. Обработка и нанасяне на порцелан.
След леенето конструкциите се обработват с остри твърдосплавни борери и
камъчета с керамично покритие без силен натиск и в една посока. Използвайте
абсорбатор. Да не се обработва метала с гумени полири преди нанасяне на
порцелана. Да се избягват острите кантове и подмолите. Да се следват
инструкциите за работа с керамика.
Пясъкоструирайте повърхностите с алуминиев оксид 90-125 микрона и почистете
с пароструйка или изварете с дистилирана вода.
Оксидирайте 5 минути при 960 градуса С. Оксидният слой трябва да е
равномерно оцветен.
Пясъкоструирайте повърхностите с нерециклиран алуминиев оксид 110-125
микрона и почистете с пароструйка или изварете с дистилирана вода.
5. Запояване преди изпичане
Моделите от Heraenium Pw могат да се запояват с припой Heraenium P припой I / сетът включва стопилки/. Процепите за запояване не трябва да
бъдат по-широки от 0,2 мм. Повърхностите на процепите за запояване трябва да се
обработят до блясък на метала. Припоечният модел, който трябва да бъде възможно
най- малък, се нагрява предварително равномерно и добре се подсушава. Горелката
се наглася на “мек пламък”.
Запояване след изпичане
След изпичането може да се използва хром-кобалт / златен 950 / припой. Мястото за припояване се покрива тънко със
стопилка , като се внимава да не се засегне порцеланът.
6. Използване на леяците
За керамични конструкции се препоръчва използването на нов метал. За
останалите приложения почистените основно от оксиден слой и опаковъчни маси
леяците се смесват с нов метал в съотношиние 1:1 / тегло/. Каналите трябва да се изхвърлят винаги.
7. Нанасяне на Blendgold Neu
Blendgold Neu подобрява естетиката и засилва цветовете на порцелана. След обработката на
металната повърхност описана в точка 4 ,
да се нанасе много тънък слой опакер и
да се изпече. Blendgold Neu се слага директно на чиста четка от шприцата и се
нанася на тънък слой върху опакера. Да се подсуши в керамична пещ при 400
градуса , като топлината трябва да се излъчва от обекта и температурата му
трябва да бъде 180 градуса С. Изпичането
става при температура 820 градуса с температурна стъпка 55 градуса С в минута
без вакум и “hold time”. Охлаждането е
на стайна температура. Следва нанасяне на керамика по инструкция. Blendgold Neu не може да се
аплицира директно върху метала.
Работа с HeraCeram:
-Да не се
използва преопакер на HeraCeram /Pre-Opaque/!
-Първото
печене на опакера – в много
тънък слой при 950 градуса С под вакуум.
-второто печене на опакера – покривен слой на опакера при 880 град.С
-Накрая се покрива с HeraCeram по обичайната технология.
-Не е необходимо продължително охлаждане или темпериране.
Технически данни:
Твърдост след леенето : 275 Викерс 10
Твърдост след изпичане : 290 Викерс 10
Припои: Heraenium P лот 1 ; Хром-кобалт /златен припой 750/
Модул на еластичност : 208 000 Нютон на кв.мм
0,2% граница на еластичност след леене – 490 MPa
0,2% граница на еластичност след печене – 530 MPa
Якост на опън след печене– 770 MPa
Еластичност на счупване : 8 %
Плътност : 8,2 грама на кв.см
Температура на топене : 1320-1400 градуса С
Температура на леене : 1550 градуса
С / 8 секунди след като изчезне тъмният филм/
Коефициент на термална експанзия WAK от 25-500 градуса С: 13,8 nm/m/K
Коефициент на термална експанзия WAK от 20-500 градуса С: 14,3nm/m/K ,WAK 20-600 градуса
– 14,6.
Оксидация : 950 градуса за 10 минути.
Вид на тигел : керамичен
Опаковъчна маса : Фосфатно свързана – moldavest exact.
Температура на нагряване на муфата: 950 градуса С
Химически състав:
Co Cr W Mn
Si Fe Други
55.2 24.0 15.0
0.8 1.0 4.0 N